در صنعتِ تولید کاغذهای بستهبندی، کیفیت محصول نهایی تنها بر فناوری پیشرفتهی تولید و تنظیم دقیق ماشینآلات وابسته نیست؛ بلکه کیفیت و ویژگیهای مواد اولیه نیز نقش تعیینکنندهای در شکلگیری محصول نهایی دارد. ضایعات کارتن (آخال کارتن) یکی از منابع اصلی تأمین الیاف برای تولید کاغذهای بازیافتی است و کیفیت آن میتواند بر ویژگیهای محصول نهایی اثر بگذارد.
ویژگیهای فیزیکی و شیمیایی مواد اولیه، از جمله سلامت الیاف، میزان ناخالصی، رطوبت و ترکیب مواد، تاثیر مستقیمی بر کیفیت، مقاومت و عملکرد کاغذ نهایی دارند. بر همین اساس، تولیدکنندگان کاغذ، کنترل کیفیت را از نخستین مرحله، یعنی انتخاب و ارزیابی ضایعات کارتن، آغاز میکنند.
مواد اولیهی استاندارد و کنترلشده، علاوه بر ایجاد ثبات در فرآیند تولید، نقش مهمی در دستیابی به کیفیت یکنواخت، مقاومت مطلوب و عملکرد پایدار کاغذهای بستهبندی مانند فلوتینگ، لاینر و تستلاینر دارد.
در این مطلب میخواهیم با بررسی نقش ضایعات کارتن در شکلگیری کیفیت کاغذ نهایی به این پرسش پاسخ دهیم که چرا انتخاب، ارزیابی و کنترل دقیق مواد اولیه، یکی از مهمترین پیشنیازهای تولید کاغذهای بستهبندی باکیفیت است.
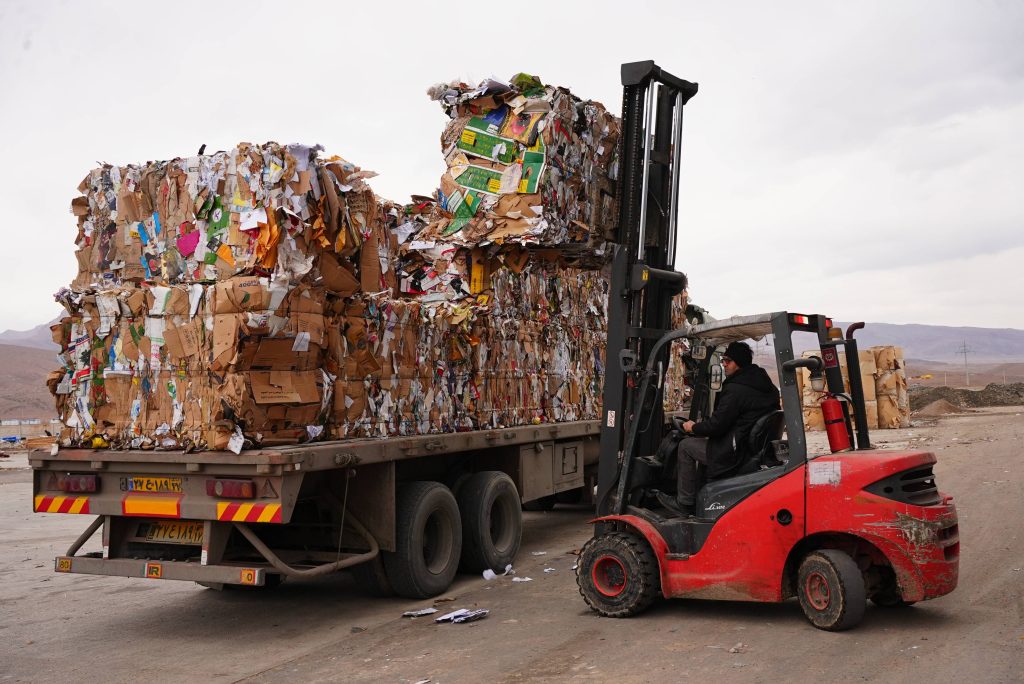
ضایعات کارتن که در صنعت با عنوان OCC) Old Corrugated Containers) شناخته میشوند، یکی از منابع تأمین الیاف برای تولید کاغذ بازیافتی هستند. در فرایند بازیافت، این مواد پس از ورود به کارخانه، مجدداً خمیر میشوند. در مرحلهی بعد، الیاف از ساختار کارتن جدا شده و برای استفاده دوباره در فرایند کاغذسازی آماده میشوند.
کیفیت ضایعات کارتن به عواملی مانند وضعیت، ترکیب الیاف و میزان ناخالصیهای موجود در آن بستگی دارد. این مواد باید در مراحل آمادهسازی خمیر از الیاف جدا شوند.
افزایش میزان ناخالصیها میتواند حجم مواد دفعی (Reject) را افزایش دهد و بار بیشتری به تجهیزات جداسازی و پاکسازی وارد کند. پس از پالپینگ نیز ممکن است موادی مانند منگنه، شیشه و شن، همراه با تودههای الیافی که بهطور کامل از هم باز نشدهاند، در خمیر باقی بمانند. به همین دلیل، خمیر از مراحل غربالگری (Screening) و پاکسازی (Cleaning) عبور میکند تا مواد نامطلوب از جریان الیاف جدا شوند.
اما ناخالصیها تنها عامل موثر بر کیفیت ضایعات کارتن نیستند. الیاف موجود در کارتن نیز با هر بار استفاده و بازیافت، بخشی از خصوصیات اولیه خود را از دست میدهند. چرخههای متوالی کاغذسازی، خشک شدن و بازیافت میتوانند قابلیت تورم و انعطافپذیری الیاف را کاهش دهند و بر نحوه پیوند آنها در تولید کاغذ جدید اثر بگذارند.
آنچه کیفیت ضایعات کارتن را تعیین میکند، فراتر از ظاهر یک محموله است. نوع و وضعیت الیاف، میزان ناخالصیها و یکنواختی مواد ورودی، همگی میتوانند بر آمادهسازی خمیر و ویژگیهای کاغذ نهایی اثر بگذارند. به همین دلیل، کیفیت ضایعات ورودی یکی از نقاط مهم در کنترل مواد اولیه تولید کاغذ بازیافتی به شمار میرود. البته دستیابی به کاغذ با مشخصات مطلوب تنها به مواد اولیه وابسته نیست، نحوه آمادهسازی خمیر، پالایش الیاف و کنترل فرایند تولید نیز در نتیجه نهایی نقش دارند.
>به همین دلیل، کیفیت ضایعات کارتن را میتوان یکی از عوامل اولیه و اثرگذار در زنجیره تولید کاغذ بازیافتی دانست؛ عاملی که در کنار کیفیت آمادهسازی خمیر و کنترل فرایند تولید میتواند بر ویژگیهای کاغذ نهایی اثرگذار باشد.
برای ارزیابی ضایعات کارتن، وزن و ظاهر محموله بهتنهایی کافی نیست. گاهی پلاستیک، فلز، شیشه یا شن هم همراه آخال وارد کارخانه میشوند؛ ناخالصیهایی که باید در مراحل آمادهسازی خمیر از الیاف جدا شوند. برای همین، دو محموله با وزن یکسان لزوماً مقدار یکسانی ماده اولیه قابل استفاده ندارند. هرچه میزان ناخالصیها بیشتر باشد، سهم کمتری از وزن محموله برای تولید خمیر قابل استفاده خواهد بود.
این موضوع در استانداردهای صنعت نیز بررسی شده است. استاندارد اروپایی EN 643 با تعریف گریدهای مختلف کاغذ و مقوای بازیافتی (Paper for Recycling)، چارچوبی برای شناسایی و ارزیابی مواد نامطلوب و مواد ممنوع ارائه میدهد. راهنمای کنترل کیفیت CEPI نیز بر اهمیت بررسی ناخالصیها و کنترل کیفیت محمولههای ورودی به کارخانههای کاغذ تأکید دارد.
رطوبت، عامل دیگری است که هنگام ارزیابی آخال باید بررسی شود. بخشی از وزن محموله را آب تشکیل میدهد؛ بنابراین هرچه رطوبت بیشتر باشد، مقدار ماده خشک موجود در یک وزن مشخص از محموله کمتر خواهد بود. به همین دلیل، اندازهگیری رطوبت به ارزیابی دقیقتر محموله و مقدار واقعی مواد اولیه تحویلی کمک میکند.
در راهنمای کنترل کیفیت Paper for Recycling منتشر شده توسط CEPI نیز کنترل رطوبت را در کنار کنترل ناخالصیها از شاخصهای ارزیابی محمولههای ورودی به شمار میرود.
در فرایند خرید ضایعات کارتن در تاوکاغذ، کارتنهای قهوهای بهعنوان آخال ورودی انتخاب میشوند. بر اساس گفتههای مسئول کنترل کیفیت، محمولههای ورودی از نظر دو شاخص اصلی، یعنی میزان رطوبت و ضایعات موجود در بار، مورد بررسی قرار میگیرند.
رطوبت آخال با استفاده از دستگاه رطوبتسنج اندازهگیری میشود و حداکثر میزان مجاز رطوبت آخال ورودی در تاوکاغذ ۱۰ درصد است. افزایش رطوبت به این معناست که سهم بیشتری از وزن محموله مربوط به آب و سهم کمتری مربوط به ماده خشک است؛ در نتیجه، مقدار واقعی مواد قابل استفاده در یک محموله با وزن مشخص کاهش مییابد. به همین دلیل، کنترل رطوبت یکی از شاخصهای مهم در ارزیابی آخال ورودی است.
در کنار رطوبت، میزان ضایعات همراه محموله نیز بررسی میشود. این ضایعات در فرایند کنترل کیفیت تاوکاغذ به دو گروه کاغذی و غیرکاغذی تقسیم میشوند. شانه تخممرغ، بوبین و کاغذ سفید لمینتدار از جمله مواردی هستند که با مشخصات آخال کارتن مورد پذیرش تاوکاغذ مطابقت ندارند.
ضایعات غیرکاغذی نیز شامل موادی مانند شن، پلاستیک، نایلون و قوطی نوشابه هستند. براساس معیارهای کنترل کیفیت داخلی تاوکاغذ، حداکثر میزان مجاز مجموع ضایعات کاغذی و غیرکاغذی در محمولههای آخال ورودی، ۱ درصد است.
در مجموع، ارزیابی آخال ورودی تنها به وزن محموله محدود نمیشود. نوع آخال، میزان رطوبت و مقدار ضایعات همراه بار، از جمله مواردی هستند که پیش از ورود مواد اولیه به مراحل بعدی فرایند تولید مورد بررسی قرار میگیرند. این کنترلها به ارزیابی دقیقتر کیفیت و میزان مواد قابل استفاده در هر محموله کمک میکنند.
کیفیت آخال کارتن میتواند بر مقاومت و یکنواختی کاغذ نهایی اثر بگذارد. ویژگیهای الیاف از جمله انعطافپذیری و توان پیوند آنها، در شکلگیری ورقی منسجم و مقاوم نقش دارند. اگر برخی ناخالصیها پس از پاکسازی در خمیر باقی بمانند، ممکن است پیوند میان الیاف را مختل و نقاط ضعیف یا عیوب ظاهری در ورق ایجاد کند.
مقاومت و یکنواختی فلوتینگ، لاینر و تستلاینر در تولید ورق کارتن و عملکرد آن در بستهبندی اهمیت دارند. البته کیفیت محصول نهایی به نحوهٔ آمادهسازی خمیر و کنترل فرایند تولید نیز وابسته است.
کیفیت ضایعات کارتن از همان مرحله ورود به کارخانه اهمیت پیدا میکند؛ جایی که ارزیابی محمولهها به شناسایی ناخالصیها و عوامل مؤثر بر میزان ماده اولیه قابل استفاده و شرایط تولید کمک میکند. انتخاب و کنترل دقیق آخال در این مرحله، زمینه تولید کاغذ بازیافتی با مشخصات موردنظر را فراهم میسازد و این روند با نظارت بر مراحل تولید تا دستیابی به محصول نهایی ادامه مییابد.